
První kontakt s CNC programováním bývá překvapivě méně o psaní kódů a více o disciplíně. Začátečník často očekává, že se naučí několik příkazů G-code a může začít vyrábět. Praxe je střízlivější. Bez práce se souřadnicemi, nulovými body, korekcemi nástrojů a simulací vznikají chyby rychleji než hotové díly.
Dobrá zpráva je, že vstup do CNC nemusí být složitý ani riskantní. Když se postup nastaví správně, první kroky jsou přehledné a dávají smysl. Přesně proto se v úvodních kurzech u výrobců řízení i v moderních CAM řešeních opakuje stejná logika: nejdřív struktura programu, potom souřadnice, offsety, nástroje a teprve potom řezání materiálu.
CNC programování pro začátečníky začíná jinde než u výroby
Mnoho nováčků chce co nejrychleji „spustit stroj“. Jenže bezpečný začátek vypadá jinak. Nejdřív je potřeba pochopit, jak stroj čte program, jak interpretuje polohu a jak se chová nástroj při přejezdech i záběru. Teprve z toho vzniká jistota, že příkaz udělá přesně to, co očekáváte.
G-code je s námi už téměř 60 let a podle podkladů NIST jde o velmi odolný, ale historicky starší způsob komunikace se strojem. To je důležité připomenutí. Samotný G-code není „chybný“, jen nevznikl pro dnešní nároky na bohatá výrobní data, zpětnou vazbu a plně propojené digitální prostředí. Proto se dnes běžně opírá o CAM, simulaci a někdy i o digitální dvojče stroje.
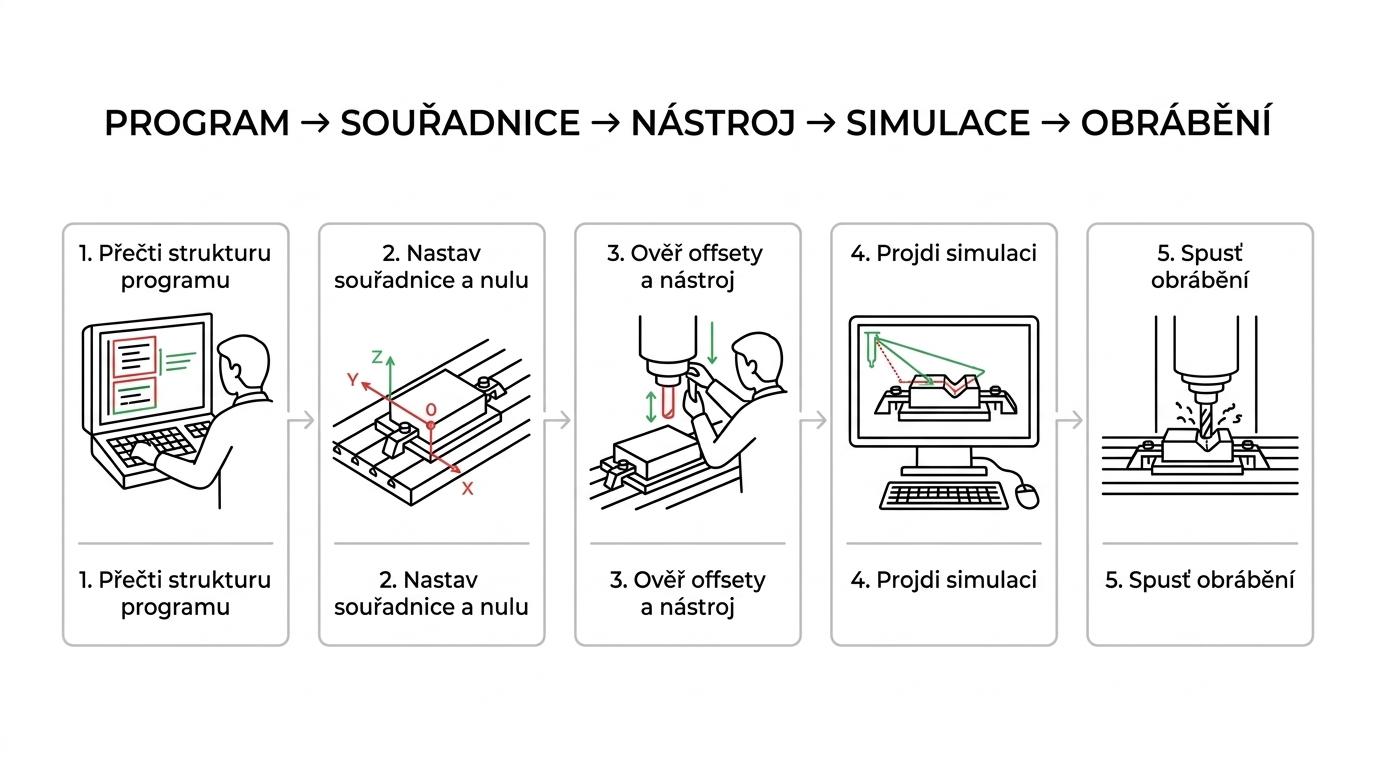
Začátečník si proto ušetří čas, když nepřeskočí základy.
- struktura programu
- absolutní a inkrementální souřadnice
- work offset a nulový bod obrobku
- korekce nástroje
- bezpečnostní pohyby
- simulace před spuštěním
Základní struktura CNC programu a práce s G-code
Každý CNC program má svou kostru. Nezáleží tolik na tom, zda pracujete na frézce nebo soustruhu, logika bývá podobná: inicializace, volba nástroje, nastavení otáček a posuvů, přesun do bezpečné pozice, obrábění a ukončení programu.
Začátečník by měl nejdřív rozumět tomu, co dělají nejběžnější příkazy. Typicky jde o rychloposuv, lineární interpolaci, kruhovou interpolaci, volbu pracovní roviny, zapnutí vřetena nebo chlazení. Nejde o to naučit se nazpaměť celý seznam kódů. Důležitější je číst program po blocích a chápat souvislosti.
Krátký příklad může vypadat takto:
%
O1001
G21 G17 G90 G40 G49 G80
T1 M06
G54
S2500 M03
G00 X0 Y0 Z50
G01 Z-5 F200
G01 X50 Y0 F400
G00 Z50
M30
%
Takový zápis není složitý, ale obsahuje několik míst, kde nováček snadno udělá chybu. Když neví, co znamená G90, může špatně chápat souřadnice. Když nezkontroluje G54, stroj pojede na správné číslo, ale špatné místo. A když vynechá bezpečnou výšku Z, problém nevznikne v řezu, ale při přejezdu.
Právě tady je vidět, proč mají normy jako ISO 6983-1 stále význam. Cílem standardu je sjednotit programovací techniky a zlepšit zaměnitelnost programů mezi podobnými CNC stroji. Pro začátečníka to znamená jediné: vyplatí se učit obecné principy, ne jen „lokální zvyky“ jednoho pracoviště.
Souřadnicové systémy, nulové body a work offset v CNC
Souřadnicové systémy jsou pravděpodobně nejdůležitější téma prvních týdnů výuky. Pokud v této oblasti vznikne nejasnost, program může být syntakticky správně, ale fyzicky nebezpečný. Stroj přesně vykoná to, co jste zadali. Jen ne tam, kde jste chtěli.
Je proto nutné oddělit několik vrstev reality. Stroj má vlastní strojní souřadnice. Obrobek má nulový bod, který si nastavujete podle setupu. Nástroj má svou délku a někdy i rádiusovou korekci. Nad tím vším běží samotný program, který předpokládá, že tyto vztahy sedí.
Přesně z tohoto důvodu úvodní školení od výrobců řízení i CAM systémů běžně kombinují program, souřadnice, nástroje a simulaci. Je to rozumný postup. Bez něj se nováček učí izolované příkazy, které nedokáže bezpečně použít.
Následující přehled pomáhá oddělit pojmy, které se často pletou:
[markdown] | Oblast | Co určuje | Typický příklad | Co hrozí při chybě | | --- | --- | --- | --- | | Strojní souřadnice | Referenční systém stroje | návrat do referenční pozice | neočekávaný pohyb mimo setup | | Work offset | Posun nuly obrobku | G54 až G59 | obrábění mimo díl nebo do přípravku | | Korekce délky nástroje | Skutečná délka nástroje | H offset | špatná hloubka v ose Z | | Korekce rádiusu | Geometrie břitu | D offset | rozměrová odchylka kontury | | Absolutní / inkrementální režim | Způsob čtení polohy | G90 / G91 | násobení polohové chyby | [/markdown]Jedna jednoduchá zásada funguje skoro vždy: než spustíte obrábění, musíte být schopni slovně popsat, odkud stroj měří polohu obrobku a odkud měří délku nástroje. Kdo to neumí vysvětlit, ten to obvykle nemá plně pod kontrolou.
Nástroje, korekce a bezpečné pohyby v CNC programu
Začátečníci často řeší hlavně řezné podmínky. Otáčky a posuvy jsou samozřejmě důležité, ale v prvních krocích bývá větším rizikem něco jiného: špatně nastavený nástroj nebo nebezpečný přejezd.
Korektně zadaná délka nástroje rozhoduje o tom, zda nástroj skončí 2 mm nad materiálem, nebo 12 mm pod ním. U frézování bývají kritické hlavně první sjezdy v ose Z, výměna nástroje a non-cutting moves, tedy pohyby mimo řez. Právě tyto pohyby se v simulaci často ukážou jako problém dříve než samotná dráha obrábění.
V praxi pomáhá držet se několika pracovních návyků:
- Bezpečnostní rovina: nastavte ji tak, aby stroj při přejezdech míjel upínky i vyšší části obrobku
- První spuštění: používejte single block, snížený posuv a pečlivé sledování osy Z
- Korekce nástroje: ověřte, zda aktivujete správný H nebo D offset
- Výmena nástrojů: zkontrolujte shodu mezi programem, zásobníkem a tabulkou nástrojů
- Přejezdy bez řezu: sledujte, kudy se nástroj pohybuje mimo materiál, ne jen při obrábění
Tohle je oblast, kde velmi pomáhá CAM software. U řešení jako ZW3D CAM, které je blízké středně velkým firmám i menším dílnám, je výhoda v tom, že uživatel vidí setup, geometrii, nástroje i dráhu nástroje v jednom prostředí. Na stránkách Techcad.cz i 4-cad.cz se právě tento propojený způsob práce objevuje jako přirozený základ pro rychlejší zaučení.
Simulace CNC programu a digitální dvojče stroje
Simulace není nadstavba pro pokročilé. Pro začátečníka je to pracovní povinnost.
Moderní školení to potvrzují velmi jasně. Kurzy zaměřené na SINUMERIK, NX CAM i FANUC běžně zařazují praktickou práci se setupem, souřadnicemi, nástroji a vizualizací drah ještě před ostrým nasazením na stroj. Je to logické. Chyba v simulaci stojí minuty. Chyba na stroji stojí nástroj, materiál nebo prostoj.
Dobrý simulační postup nespočívá jen v kontrole, zda nástroj „jede správným směrem“. Kvalitní simulace má odpovědět i na další otázky:
- Kolize: hrozí střet nástroje, držáku nebo vřetena s obrobkem či přípravkem?
- Non-cutting moves: nejsou přejezdy zbytečně dlouhé nebo nebezpečné?
- Setup: odpovídá poloha dílu skutečnému upnutí?
- Technologie: dává zvolený nástroj a strategie smysl pro daný materiál?
Zajímavý posun přináší i pojem digital twin. FANUC používá pro své simulační prostředí právě tento rámec. Pro běžného uživatele to znamená, že netestuje jen řádky kódu, ale chování programu v prostředí, které se blíží reálnému stroji. A tady se přirozeně potkává programování s dalšími oblastmi digitalizace výroby, třeba s měřením pomocí CAD nebo porovnáním as built vs as designed.
Na to navazují i moderní nástroje pro digitální inspekci výroby a 3D kontrolu kvality. Když firma propojí CAM, simulaci a následnou kontrolu dílů, získá mnohem pevnější proces. U složitějších výrob lze přidat i průmyslovou rozšířenou realitu pro vizuální kontrolu a rychlé odhalení odchylek. Pro začátečníka to možná zní vzdáleně, ale směr je jasný: programování už není izolovaná disciplína, nýbrž součást celého digitálního toku od CAD modelu po kontrolu kvality.
Jak se učit CNC programování bez zbytečných chyb
Nejrychlejší cesta nebývá ta, kde se nejdřív píší složité kapsy a kontury. Mnohem lépe funguje postup po menších celcích. Ideálně tak, aby každá nová dovednost navazovala na předchozí a šla ihned ověřit v simulaci nebo na školícím pracovišti.
To je mimochodem společné pro mnoho oficiálních kurzů. Siemens i další výrobci staví výuku na part programming, provozních režimech, souřadnicových systémech, správě nástrojů a cvičeních na tréninkovém vybavení. Tato skladba není náhodná. Odráží skutečný provoz.
Osvědčený plán pro první týdny může vypadat takto:
- Čtení jednoduchých programů a orientace v základních G a M kódech.
- Nácvik absolutních a inkrementálních souřadnic bez obrábění.
- Práce s work offsety, nulovým bodem a korekcí délky nástroje.
- Simulace jednoduchých drah včetně bezpečnostních přejezdů.
- Teprve potom první reálné obrábění na jednoduchém dílu.
Kdo má přístup k CAM systému, může postup ještě zrychlit. Ne tím, že přeskočí základy, ale tím, že je uvidí přímo nad modelem a setupem. ZW3D v tomto dává smysl hlavně firmám, které chtějí propojit CAD, CAM a později i správu dat bez přehnaně těžkého a drahého ekosystému.
Nejčastější chyby začátečníků při programování CNC
Většina chyb nevzniká kvůli neznalosti exotických funkcí. Vzniká kvůli drobnostem, které vypadají samozřejmě. Špatně aktivní offset, přehlédnutá bezpečnostní výška, nesprávná délka nástroje nebo nezkontrolovaná simulace.
Tady je dobré být skoro až konzervativní. Každý program je vhodné projít stejně: souřadnice, offsety, nástroje, otáčky, posuvy, přejezdy, simulace. Rutina v tomto případě není nuda. Je to ochrana stroje i výroby.
- zapomenutý G54 nebo jiný work offset
- záměna G90 a G91
- chybějící korekce délky nástroje
- příliš nízká bezpečnostní rovina
- spuštění bez ověření non-cutting moves
- slepá důvěra v „program z minulého dílu“
Silný návyk je také vést si jednoduchý checklist. Nemusí mít deset stran. Stačí pár bodů, které programátor nebo seřizovač před spuštěním vědomě projde. V prostředí kusové a malosériové výroby bývá právě tento krok rozdílem mezi klidným náběhem a drahou improvizací.
Kdy dává smysl ruční G-code a kdy přejít na CAM
Ruční psaní G-code má pořád své místo. Pro jednoduché operace, servisní zásahy, krátké programy nebo rychlé úpravy přímo na dílně je velmi užitečné. Začátečník by se mu rozhodně neměl vyhýbat, protože právě na něm nejlépe pochopí logiku řízení.
Jakmile ale přijdou složitější 2.5D operace, více setupů, větší množství nástrojů nebo požadavek na opakovatelnost, CAM začíná být praktičtější. Ne proto, že by nahradil znalosti, ale protože je zasadí do bezpečnějšího a přehlednějšího procesu. Zvlášť když software zvládne správu NC dat, vizualizaci drah nástroje a simulaci v jednom rozhraní.
Pro menší a střední výrobní firmy v Česku je to často chvíle, kdy dává smysl sáhnout po řešení s rozumnou křivkou zaučení, lokální podporou a školením. A právě tady bývá přidanou hodnotou kombinace implementace, výuky a podpory, kterou český trh zná z prostředí specializovaných dodavatelů CAD/CAM technologií.
Jakmile si začátečník osvojí souřadnice, offsety, základní strukturu programu a poctivou simulaci, přestane být CNC programování nejasnou disciplínou a začne fungovat jako dobře čitelný výrobní jazyk. Pak už má smysl přidávat složitější cykly, automatickou kontrolu rozměrů, návaznost na CAD data a později i digitální inspekci výroby.